HACCP và kiểm soát nhiễm bẩn trong nhà máy chế biến rong biển
Các nhà máy chế biến rong biển xử lý một loại nguyên liệu thô gần như còn nguyên dấu vết của môi trường thủy triều: cát, mảnh vỏ sò, đá, dây thừng, sinh vật bám, nước muối, tải lượng vi sinh biến động và khác biệt sinh khối theo mùa. Đối với các quản lý chiết xuất, câu hỏi kiểm soát rất thực tế: làm thế nào để duy trì dây chuyền vận hành liên tục trong khi vẫn bảo vệ thông số kỹ thuật sản phẩm, hiệu suất tách pha và niềm tin của khách hàng ở công đoạn sau?
Một chương trình HACCP mạnh trong chế biến sinh khối biển không chỉ là hồ sơ giấy tờ xung quanh nhà máy. Đó là một hệ thống vận hành tại hiện trường sản xuất để giữ cho các mối nguy luôn được nhận diện, đo lường và kiểm soát từ khâu tiếp nhận đến rửa, giảm kích thước, chiết xuất, làm trong, cô đặc, sấy và đóng gói.
Đối với khách hàng của Thalrix, kiểm soát nhiễm bẩn cũng liên quan trực tiếp đến hiệu quả quy trình. Sinh khối đầu vào sạch hơn, vệ sinh chặt chẽ hơn và kỷ luật tách pha tốt hơn giúp quá trình thủy phân dễ dự đoán hơn, giảm các biến động bất ngờ về độ nhớt, cải thiện xử lý chất rắn và tạo ra đầu ra nguyên liệu ổn định hơn.
Vì sao chế biến rong biển cần góc nhìn HACCP đặc thù cho nguyên liệu biển
Rong biển không phải là một loại cây trồng sạch và đồng nhất. Rong biển được thu hoạch từ môi trường ven biển luôn biến động và có thể đưa vào nhà máy những khác biệt về vật lý, sinh học và hóa học. Một mẫu HACCP chung cho nhà máy thực phẩm hiếm khi phản ánh đầy đủ các rủi ro thực tế của sinh khối biển ướt.
Các đặc điểm chính ảnh hưởng đến kiểm soát mối nguy bao gồm:
- Hàm lượng ẩm cao và biến đổi vi sinh nhanh sau thu hoạch
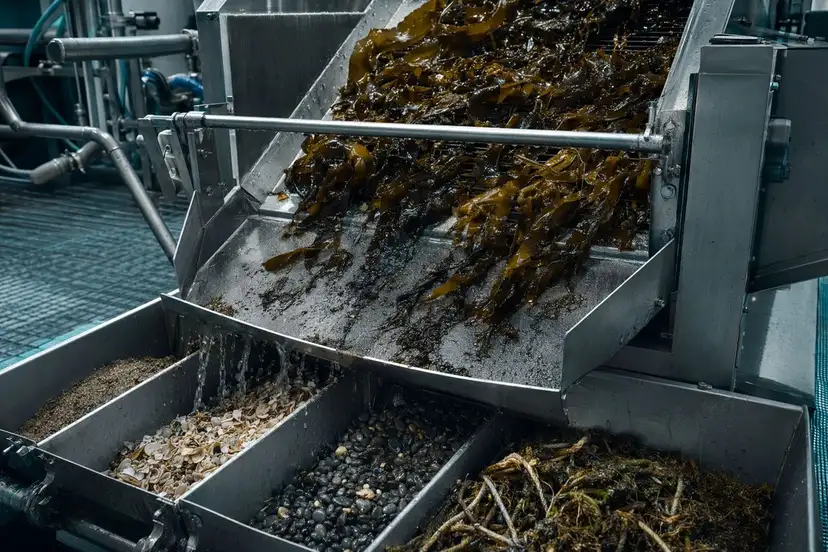
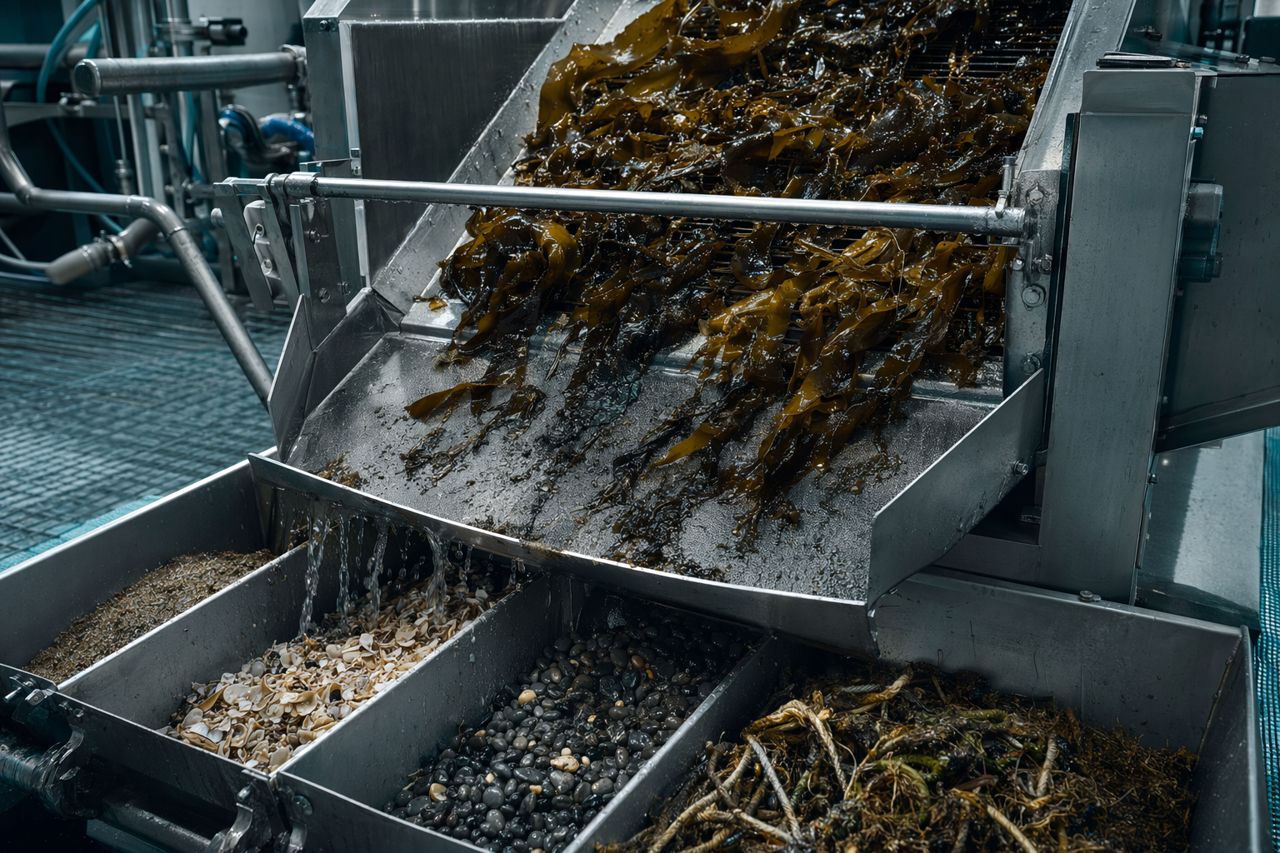
- Cát, bùn mịn, vỏ sò, đá nhỏ và rác biển bị cuốn lẫn
- Hàm lượng muối và màng sinh học bề mặt biến động
- Thay đổi theo mùa về độ bền mô, sắc tố, cấu trúc polysaccharide và hành vi độ nhớt
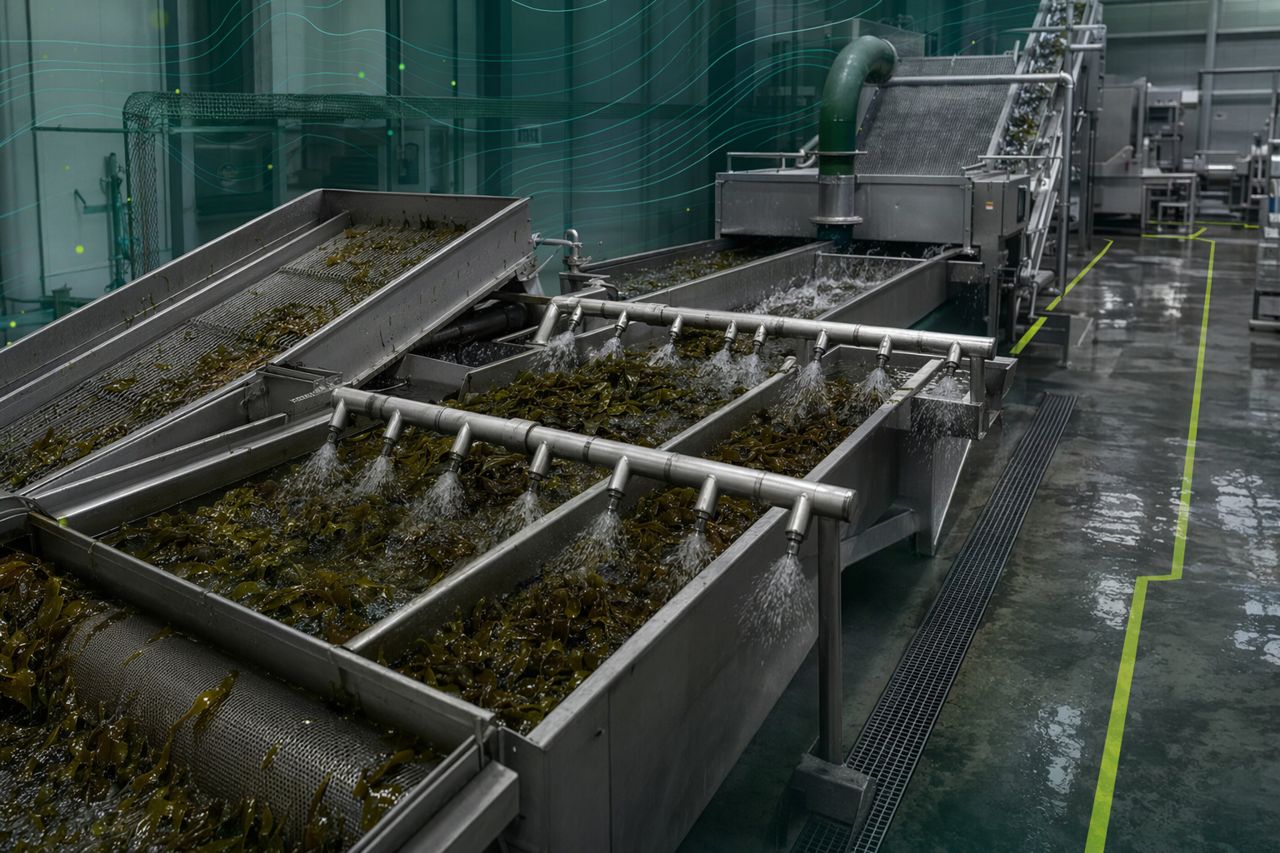
- Xử lý qua băng tải ướt, máng nước, thiết bị rửa, sàng, bồn, bơm và máy ly tâm
- Rủi ro tiếp xúc chéo giữa khu vực sinh khối thô và các dòng đã rửa sạch hoặc đã chiết xuất
Kết quả là quy trình phải kiểm soát nhiễm bẩn mà không làm chậm thông lượng. Những nhà máy tốt nhất thiết kế HACCP, vệ sinh và chất hỗ trợ quy trình như một hệ điều hành thống nhất.
Các nhóm mối nguy chính trong nhà máy rong biển
1. Dị vật: cát, vỏ sò, đá, dây thừng, nhựa và kim loại
Dị vật thường là rủi ro dễ thấy nhất trong chế biến rong biển. Chúng có thể làm hư hỏng thiết bị, giảm chất lượng nguyên liệu, gây quá tải sàng và dẫn đến khiếu nại của khách hàng.
Các nguồn phổ biến bao gồm:
- Cát và hạt sạn mắc trong đế bám và nếp gấp
- Mảnh vỏ sò và đá nhỏ từ khu vực thu hoạch
- Sợi dây thừng, lưới, dây rút và nhựa từ khâu xử lý sau thu hoạch
- Mảnh kim loại từ thiết bị cắt, vận chuyển hoặc bơm bị mài mòn
- Mảnh bao bì từ thùng, bồn chứa hoặc khu lưu trữ tạm thời
Các điểm kiểm soát thường bao gồm kiểm tra nguyên liệu thô, dỡ hàng có kiểm soát, rửa sơ bộ, rửa, bẫy đá, sàng, nam châm khi phù hợp và kiểm tra thiết bị định kỳ. Về mặt thực tế, mục tiêu là loại bỏ vật liệu nặng và sắc nhọn trước khi chúng đi vào máy cắt, bơm, bồn chiết xuất và các công đoạn tách pha.
2. Tải lượng vi sinh và thời gian lưu của sinh khối ướt
Rong biển tươi có hoạt tính sinh học. Sau khi thu hoạch, nhiệt độ, thời gian lưu, độ ẩm bề mặt và tổn thương vật lý đều ảnh hưởng đến sự phát triển của vi sinh vật.
Các biện pháp kiểm soát nên tập trung vào:
- Rút ngắn thời gian giữa thu hoạch, tiếp nhận, rửa và chế biến
- Phân tách lô theo tuổi nguyên liệu, nguồn gốc và tình trạng
- Quản lý bảo quản mát hoặc che bóng khi khả thi
- Tránh sinh khối ướt bị ứ đọng trong thùng, cống, băng tải và phễu
- Thẩm định chất lượng và tần suất thay nước rửa
- Vệ sinh các bề mặt tiếp xúc cao trước khi cặn bám hình thành màng sinh học ổn định
Đối với hoạt động chiết xuất, kiểm soát vi sinh cũng là vấn đề về tính ổn định. Gánh nặng vi sinh cao và biến động có thể làm thay đổi mùi, màu, độ ổn định quy trình và khả năng đáp ứng thông số kỹ thuật của khách hàng.
3. Nhiễm chéo giữa khu vực nguyên liệu thô và khu vực đã làm sạch
Các nhà máy rong biển thường vận hành với lượng nước di chuyển lớn và nhiều điểm chuyển tải mở. Điều đó khiến việc phân vùng trở nên thiết yếu.
Các khu vực rủi ro bao gồm:
- Dùng chung dụng cụ giữa khu tiếp nhận thô và khu sau rửa
- Nhân sự di chuyển qua các khu vực ướt mà không có kiểm soát giày ủng hoặc tay
- Xe nâng đi từ khu lưu trữ nguyên liệu thô sang khu thành phẩm nguyên liệu
- Nước thải chảy ngược hoặc bắn tóe gần các dòng sinh khối đã làm sạch
- Vòng xử lý lại không được kiểm soát rõ ràng
- Hoạt động bảo trì trong khi sản xuất mà không có rào chắn chống nhiễm bẩn
Một kế hoạch phân vùng tốt phải dễ nhận biết từ hiện trường sản xuất. Dụng cụ mã hóa màu, luồng di chuyển được kiểm soát, ống nước chuyên dụng, thiết kế cống vệ sinh và dòng chảy rõ ràng từ thô đến sạch giúp giảm nhiễm bẩn có thể tránh được và đơn giản hóa đánh giá.
4. Dư lượng hóa chất và chất lượng nước
Mối nguy hóa học trong chế biến rong biển có thể bao gồm dư lượng chất tẩy rửa, nhiễm chất bôi trơn, chất ô nhiễm từ vùng thu hoạch hoặc quản lý nước kém. Sinh khối biển cũng có thể thay đổi theo địa điểm, vì vậy phê duyệt nhà cung cấp và kiểm tra đầu vào là rất quan trọng.
Các biện pháp kiểm soát có thể bao gồm:
- Vùng thu hoạch được phê duyệt và hồ sơ nhà cung cấp
- Nồng độ hóa chất vệ sinh được xác định và xác minh rửa tráng
- Kiểm soát chất bôi trơn tiếp xúc thực phẩm
- Tiêu chuẩn nước uống được hoặc nước phù hợp mục đích sử dụng
- Kiểm tra độ dẫn điện, độ đục và quan sát trực quan trong nước rửa và nước quy trình
- Bảo trì phòng ngừa để giảm rò rỉ và mài mòn thiết bị
Kiểm soát hóa chất phải đơn giản về mặt vận hành. Nếu đội ngũ vận hành không thể xác minh nhanh chóng, chương trình sẽ khó duy trì dưới áp lực sản xuất.
Lập bản đồ HACCP trên toàn dây chuyền chế biến rong biển
Tiếp nhận nguyên liệu thô
Tiếp nhận là nơi nhiều vấn đề nhiễm bẩn được ngăn chặn hoặc bị đưa vào nhà máy. Đội ngũ đầu vào cần đánh giá danh tính lô, khu vực thu hoạch, tình trạng trực quan, mức phơi nhiễm nhiệt độ, tải lượng dị vật, mùi và thời gian kể từ khi thu hoạch.
Các biện pháp kiểm soát thực tế:
- Mã hóa lô khi dỡ hàng
- Phân hạng trực quan bởi nhân sự được đào tạo
- Tiêu chí từ chối hoặc chuyển hướng đối với lô nhiễm bẩn nặng
- Khu vực chờ riêng cho sinh khối nhiều cát hoặc bị hư hại
- Hồ sơ đầu vào liên kết với dữ liệu năng suất và chất lượng ở công đoạn sau
Khi dữ liệu tiếp nhận được kết nối với kết quả chiết xuất, quản lý có thể xác định nguồn thu hoạch nào gây tải lượng chất rắn cao, dao động độ nhớt, tách pha kém hoặc lệch thông số kỹ thuật.
Rửa và loại bỏ sạn
Rửa không chỉ là bước làm sạch bề ngoài. Công đoạn này bảo vệ thiết bị, giảm tải khoáng và sạn, cải thiện tách pha ở công đoạn sau, đồng thời giảm áp lực nhiễm bẩn vi sinh và vật lý.
Các biện pháp kiểm soát cần cân nhắc:
- Rửa ngược dòng khi khả thi
- Kiểm soát lưu lượng và tần suất thay nước
- Khu lắng hoặc loại bỏ sạn
- Lựa chọn sàng phù hợp với loài và kích thước cắt
- Xác minh lượng cát và vỏ sò còn lại
- Quy trình vệ sinh tại chỗ hoặc vệ sinh ngoài vị trí cho hệ thống rửa
Rửa quá mức có thể làm tăng sử dụng nước và gây tổn thương sinh khối. Rửa không đủ sẽ đẩy nhiễm bẩn xuống công đoạn sau. Mục tiêu là loại bỏ lặp lại ổn định mà không làm phá vỡ mô không cần thiết trước bước chiết xuất dự kiến.
Cắt, nghiền và nghiền nhuyễn
Giảm kích thước cải thiện truyền khối nhưng cũng có thể phát tán nhiễm bẩn nếu kiểm soát phía trước yếu. Lưỡi dao mòn, máy nghiền quá tải và phễu vệ sinh kém có thể tạo ra cả rủi ro vật lý và vi sinh.
Các biện pháp kiểm soát bao gồm:
- Kiểm tra trước vận hành đối với lưỡi dao, sàng và chi tiết siết chặt
- Loại bỏ dị vật trước khi cắt
- Khoảng thời gian vệ sinh được xác định
- Kiểm soát nam châm hoặc kim loại khi thiết kế thiết bị cho phép
- Theo dõi tính ổn định của kích thước hạt
Giảm kích thước ổn định hỗ trợ thủy phân dễ kiểm soát hơn, phát triển độ nhớt dễ dự đoán hơn và tính lặp lại giữa các bồn tốt hơn.
Chiết xuất và thủy phân
Bồn chiết xuất là các điểm kiểm soát giá trị cao. Tại đây, điều kiện nhà máy, tình trạng sinh khối, tỷ lệ nước, phối trộn, hồ sơ nhiệt độ và chiến lược enzyme đều ảnh hưởng đến độ nhớt, khả năng giải phóng các phân đoạn hòa tan và hiệu suất tách pha.
Đối với các nhà máy sử dụng quy trình có hỗ trợ enzyme, kiểm soát nhiễm bẩn giúp chương trình enzyme hoạt động đúng như dự kiến. Quá nhiều sạn, tải lượng vi sinh không kiểm soát, chất lượng rửa không ổn định hoặc các dòng bị nhiễm chéo có thể làm giảm tính dự đoán của quy trình và khiến quyết định chất lượng phức tạp hơn.
Các ưu tiên vận hành bao gồm:
- Xác minh độ sạch của bồn trước khi nạp liệu
- Kiểm soát chất lượng đầu vào nguyên liệu thô
- Trộn và nạp bồn ổn định
- Thời gian giữ và cửa sổ quy trình được xác định
- Kiểm tra mức sẵn sàng tách pha trước khi chuyển
- Phân tách rõ ràng các mẻ thử nghiệm, xử lý lại và sản xuất
Thalrix hỗ trợ các đơn vị chế biến rong biển muốn hệ thống enzyme phù hợp với thực tế nhà máy: độ nhớt dễ quản lý, tách pha sạch hơn, xử lý chất rắn tốt hơn và thông số kỹ thuật nguyên liệu ổn định.
Sàng, làm trong và ly tâm
Tách pha là nơi nhiễm bẩn từ công đoạn trước trở nên rõ ràng. Tải lượng cát cao, mảnh vỏ mịn, chất rắn không hòa tan quá mức và độ nhớt không kiểm soát có thể làm giảm thông lượng và tăng can thiệp của người vận hành.
Các biện pháp kiểm soát bao gồm:
- Kiểm tra tính toàn vẹn của sàng
- Vệ sinh sàng theo kế hoạch để ngăn dòng đi tắt
- Theo dõi tải lượng chất rắn
- Duy trì tính ổn định của dòng cấp vào máy ly tâm
- Chuyển liệu có kiểm soát từ bồn chiết xuất
- Theo dõi độ trong, cặn và hành vi của phân đoạn không hòa tan
Kế hoạch HACCP cần kết nối các sai lệch trong tách pha với nguyên nhân ở công đoạn trước. Nếu hiệu suất ly tâm giảm, vấn đề gốc có thể là chất lượng rửa, kích thước hạt, kiểm soát quy trình enzyme hoặc phân tách lô kém.
Cô đặc, sấy, đóng gói và lưu kho
Các công đoạn sau bảo vệ thông số kỹ thuật của nguyên liệu. Trọng tâm kiểm soát nhiễm bẩn chuyển sang vệ sinh môi trường, chất lượng không khí, tính toàn vẹn bao bì, chính sách dị ứng hoặc tiếp xúc chéo khi liên quan và kiểm soát độ ẩm.
Các biện pháp kiểm soát bao gồm:
- Xử lý không khí hợp vệ sinh và quản lý bụi
- Kiểm tra bao bì
- Dò kim loại hoặc các kiểm soát thành phẩm khác khi được quy định
- Kiểm soát điểm kết thúc sấy
- Truy xuất lô thành phẩm
- Quản lý độ ẩm kho và kiểm soát sinh vật gây hại
Không nên kỳ vọng thành phẩm sẽ bù đắp cho sự thiếu ổn định ở công đoạn trước. Kiểm soát mạnh từ sớm giúp việc xuất xưởng cuối cùng đáng tin cậy hơn.
Vệ sinh hiệu quả trong nhà máy sinh khối biển ướt
Vệ sinh trong nhà máy rong biển rất khó khăn vì cặn có thể trơn, giàu khoáng và nhớt. Vật liệu tảo khô có thể bám chặt lên bề mặt, trong khi cặn ướt có thể hỗ trợ hình thành màng sinh học nếu bị bỏ lại trong các vùng chết.
Các chương trình vệ sinh hiệu quả thường bao gồm:
- Loại bỏ khô hoặc loại bỏ cặn bẩn thô trước khi vệ sinh dùng nhiều nước
- Trình tự rửa được xác định để đẩy chất rắn ra ngoài, không đưa sâu hơn vào cống
- Lựa chọn chất tẩy rửa tương thích với tải lượng khoáng biển
- Tác động cơ học cho băng tải, sàng, van và vỏ bơm
- Vệ sinh cống và kiểm soát nước đọng
- Xác minh bằng kiểm tra trực quan, vi sinh và cặn phù hợp với nhà máy
- Hành động khắc phục được ghi nhận khi vệ sinh không đạt
Không nên thiết kế vệ sinh chỉ cho những ngày sản xuất lý tưởng. Hãy thiết kế cho những ngày thu hoạch dồn dập, lô nhiều cát, thay đổi nhân sự và thời gian chuyển đổi nhanh.
Xây dựng kế hoạch HACCP thực tế cho chế biến rong biển
Một kế hoạch HACCP hữu ích cần giúp người vận hành ra quyết định trong quá trình sản xuất. Kế hoạch đó cần xác định mối nguy, biện pháp kiểm soát phòng ngừa, phương pháp giám sát, hành động khắc phục, quy trình xác minh và lưu hồ sơ phù hợp với bố trí thực tế của nhà máy.
Bắt đầu bằng lưu đồ quy trình phản ánh đúng hiện trường
Lập bản đồ mọi bước:
- Phê duyệt nguồn thu hoạch
- Vận chuyển và tiếp nhận
- Lưu giữ nguyên liệu thô
- Phân loại và kiểm tra
- Rửa và loại bỏ sạn
- Giảm kích thước
- Chiết xuất hoặc thủy phân
- Sàng
- Làm trong hoặc ly tâm
- Cô đặc hoặc phối chế
- Sấy hoặc ổn định hóa
- Đóng gói
- Lưu kho và xuất hàng
Sau đó đi kiểm tra dây chuyền trong khi sản xuất. Bao gồm dòng chảy cống, di chuyển dụng cụ, vòng xử lý lại, xe nâng dùng chung, luồng di chuyển nhân sự, lối tiếp cận bảo trì và khu vực lưu tạm.
Xác định giới hạn tới hạn và giới hạn vận hành thực tế
Giới hạn tới hạn nên được dành cho các biện pháp kiểm soát trực tiếp ngăn ngừa, loại bỏ hoặc giảm mối nguy xuống mức chấp nhận được. Giới hạn vận hành có thể quản lý chất lượng và ổn định quy trình trước khi giới hạn mối nguy bị đe dọa.
Ví dụ về giới hạn vận hành thực tế có thể liên quan đến:
- Thời gian lưu tối đa của sinh khối thô
- Mục tiêu độ đục hoặc tần suất thay nước rửa
- Ngưỡng chấp nhận dị vật bằng quan sát trực quan
- Trạng thái toàn vẹn của sàng
- Trạng thái cho phép sau vệ sinh
- Phân tách khu vực sinh khối thô và đã làm sạch
- Khoảng độ ẩm thành phẩm
Giữ các giới hạn đủ rõ để các ca sản xuất áp dụng nhất quán.
Kết nối hồ sơ HACCP với hiệu suất quy trình
Các đơn vị chế biến rong biển thu được giá trị khi hồ sơ chất lượng không bị tách rời khỏi hồ sơ sản xuất. Hãy kết nối nguồn lô, tải lượng cát, hiệu suất rửa, hành vi chiết xuất, độ nhớt, năng suất tách pha và kết quả thông số kỹ thuật thành phẩm.
Điều này tạo ra vòng phản hồi cho:
- Đánh giá và phê duyệt nhà cung cấp
- Xếp hạng rủi ro khu vực thu hoạch
- Điểm đặt vận hành hệ thống rửa
- Lựa chọn quy trình enzyme
- Cải thiện xử lý chất rắn
- Tính ổn định thông số kỹ thuật của khách hàng
Đối với quản lý chiết xuất, đây là điểm HACCP trở nên hữu ích về mặt thương mại.
Quy trình có hỗ trợ enzyme phù hợp ở đâu
Enzyme không thay thế vệ sinh, rửa hoặc các biện pháp kiểm soát HACCP. Enzyme hoạt động tốt nhất khi sinh khối đầu vào và môi trường quy trình được kiểm soát. Trong chiết xuất rong biển, các hệ enzyme mục tiêu có thể giúp nhà chế biến quản lý việc mở thành tế bào, hành vi độ nhớt, giải phóng phân đoạn hòa tan và mức sẵn sàng tách pha.
Khi kết hợp với kiểm soát nhiễm bẩn mạnh, quy trình có hỗ trợ enzyme có thể hỗ trợ:
- Thủy phân dễ kiểm soát hơn
- Giảm độ nhớt ở những điểm cản trở bơm hoặc tách pha
- Tách sạch hơn giữa phân đoạn hòa tan và không hòa tan
- Cải thiện xử lý chất rắn qua sàng và máy ly tâm
- Thông số kỹ thuật nguyên liệu lặp lại ổn định hơn
- Giảm xử lý sự cố do chất lượng nguyên liệu thô biến động
Là nhà cung cấp enzyme cho chế biến rong biển, Thalrix tập trung vào các giải pháp phù hợp với nhà máy: chương trình enzyme có ý nghĩa trong bồn thực tế, mùa thu hoạch thực tế và lịch sản xuất thực tế.
Các điểm thường thất bại trong kiểm soát nhiễm bẩn
Những nhà máy thường xuyên gặp nhiễm bẩn tái diễn hoặc lệch thông số kỹ thuật thường có vấn đề ở các điểm dễ dự đoán:
- Chấp nhận lô nguyên liệu thô mà không phân hạng có ý nghĩa
- Hệ thống rửa bị quá tải trong mùa thu hoạch cao điểm
- Dụng cụ và ống nước dùng chung giữa các vùng vệ sinh
- Sàng bị hư hỏng hoặc bị đi tắt dưới áp lực sản xuất
- Đoạn ống cụt và vùng ứ đọng trong hệ thống chuyển tải ướt
- Vệ sinh không đầy đủ quanh băng tải, bơm, van và cống
- Dòng xử lý lại không có quy tắc rõ ràng
- Dữ liệu chất lượng được xem xét sau khi xuất xưởng thay vì trong quá trình sản xuất
Giải pháp hiếm khi là một thay đổi lớn duy nhất. Thường hơn, đó là một tập hợp các kiểm soát nhỏ nhưng được thực hiện kỷ luật và vẫn duy trì được dưới áp lực ca sản xuất.
Danh sách kiểm tra tại hiện trường cho mức sẵn sàng HACCP rong biển
Sử dụng danh sách này như một rà soát thực tế trước mùa thu hoạch mới, đợt sản xuất sản phẩm mới hoặc dự án tối ưu hóa quy trình enzyme.
- Các nguồn thu hoạch đã được phê duyệt và xếp hạng rủi ro chưa?
- Mỗi lô nguyên liệu thô có truy xuất được từ tiếp nhận đến thành phẩm không?
- Rủi ro cát, vỏ sò, đá, dây thừng, nhựa và kim loại đã được lập bản đồ theo từng bước dây chuyền chưa?
- Các lô nhiều cát có được phân tách hoặc xử lý khác tại đầu vào không?
- Hiệu suất rửa có được xác minh trong quá trình sản xuất, không chỉ khi khởi động không?
- Khu vực nguyên liệu thô và khu vực đã làm sạch có được tách biệt cả về vật lý lẫn hành vi không?
- Sàng, bơm và máy cắt có được kiểm tra về mài mòn và tính toàn vẹn không?
- Bồn chiết xuất có được cho phép sử dụng theo trạng thái vệ sinh trước khi nạp liệu không?
- Độ nhớt, tải lượng chất rắn và hành vi tách pha có được theo dõi theo lô không?
- Các dòng xử lý lại có được kiểm soát và ghi nhận không?
- Các lỗi vệ sinh có được liên kết với hành động khắc phục và đào tạo lại không?
- Các sai lệch quy trình có được cùng xem xét bởi bộ phận sản xuất, chất lượng và bảo trì không?
Người mua nên kỳ vọng gì từ một đối tác enzyme kỹ thuật
Một đơn vị chế biến rong biển nên kỳ vọng nhiều hơn một khuyến nghị sản phẩm. Đối tác phù hợp cần hiểu xử lý sinh khối ướt, giới hạn độ nhớt, thiết bị tách pha, thực tế vệ sinh và áp lực thông số kỹ thuật.
Thalrix làm việc với các đội ngũ chế biến rong biển để điều chỉnh lựa chọn enzyme theo:
- Biến động loài và sinh khối theo mùa
- Mục tiêu chiết xuất và thông số kỹ thuật nguyên liệu
- Cấu hình bồn và giới hạn trộn
- Hồ sơ độ nhớt mong muốn
- Hiệu suất sàng và ly tâm
- Nhu cầu xử lý chất rắn và sấy ở công đoạn sau
- Lịch sản xuất và giới hạn chuyển đổi sản phẩm
Mục tiêu thương mại rất rõ ràng: giúp nhà máy chuyển đổi sinh khối biển biến động thành nguyên liệu ổn định, có thể bán được với ít tổn thất quy trình có thể tránh được hơn.
Yêu cầu báo giá cho chương trình enzyme chế biến rong biển
Nếu nhà máy của bạn đang xem xét lại kiểm soát HACCP, áp lực nhiễm bẩn hoặc tính ổn định của chiết xuất, Thalrix có thể giúp đánh giá nơi một chương trình enzyme có thể cải thiện thủy phân có kiểm soát, quản lý độ nhớt, tách pha và khả năng lặp lại thông số kỹ thuật.
Yêu cầu báo giá qua biểu mẫu liên hệ tại chỗ và cung cấp loài rong biển, lưu đồ quy trình hiện tại, nguyên liệu mục tiêu, điểm nghẽn chính và quy mô sản xuất. Một liên hệ kỹ thuật của Thalrix sẽ phản hồi với khuyến nghị thực tế cho dây chuyền của bạn.