海藻原料のばらつきが抽出歩留まりを変える理由 | Thalrix
季節、種、乾燥、粒度、塩分負荷、保管条件は、海藻抽出の歩留まりを左右します。Thalrixは、より厳密な原料管理と酵素支援プロセスにより、工場がばらつきを低減する方法を解説します。
Request pricing 季節、種、乾燥、粒度、塩分負荷、保管条件は、海藻抽出の歩留まりを左右します。Thalrixは、より厳密な原料管理と酵素支援プロセスにより、工場がばらつきを低減する方法を解説します。
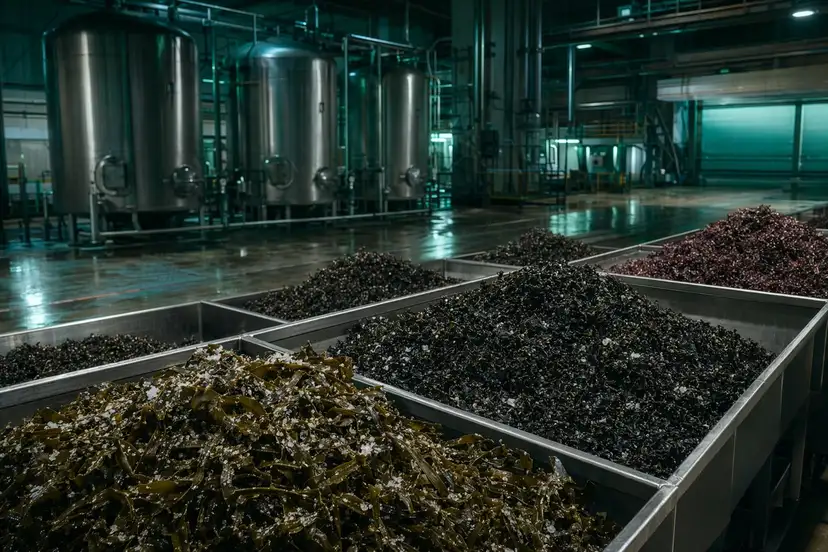
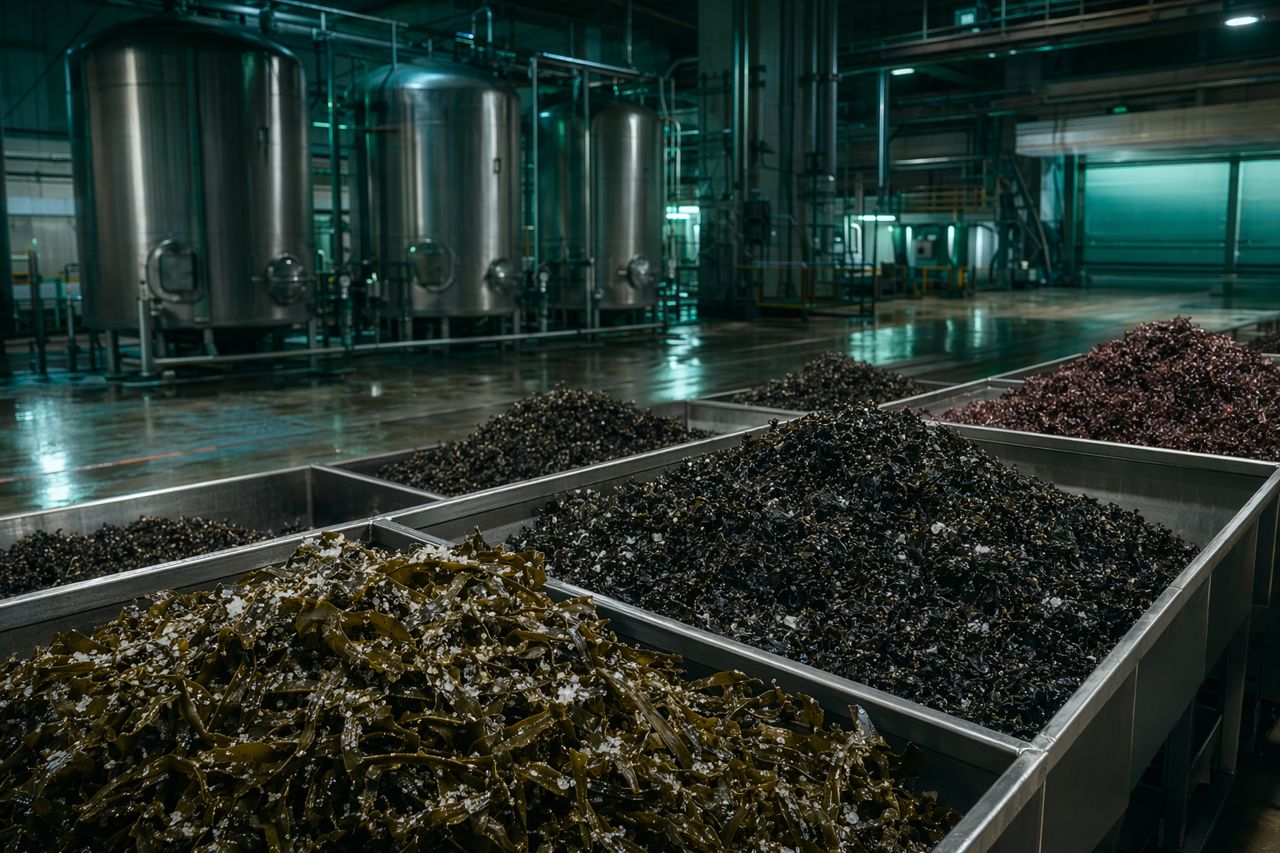
Request pricing海藻加工において、抽出歩留まりが抽出装置だけで決まることはほとんどありません。コンブ、紅藻、または混合大型藻類が水和タンクに到着する時点で、生物学的特性、収穫時期、乾燥条件、塩分負荷、裁断サイズ、保管履歴によって、歩留まりの潜在値の多くはすでに決まっています。
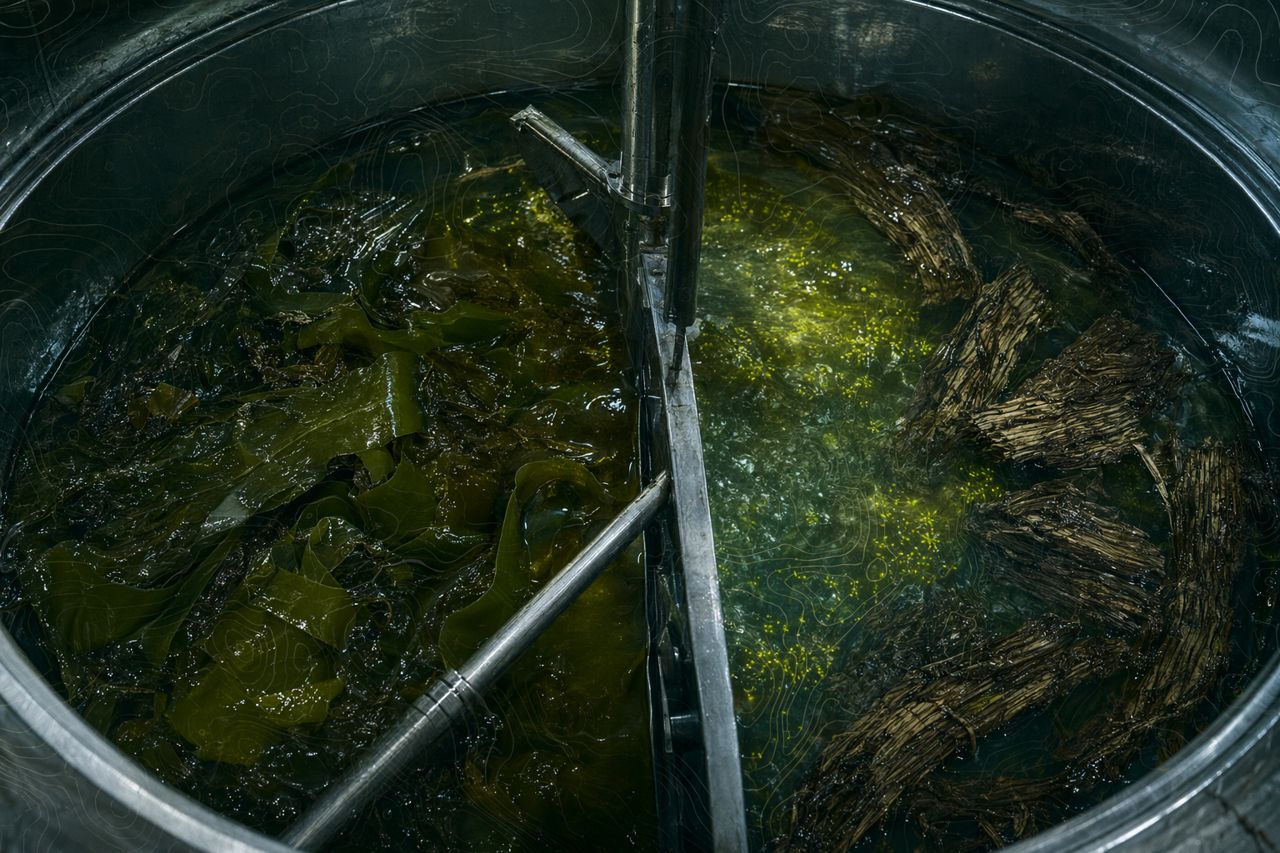
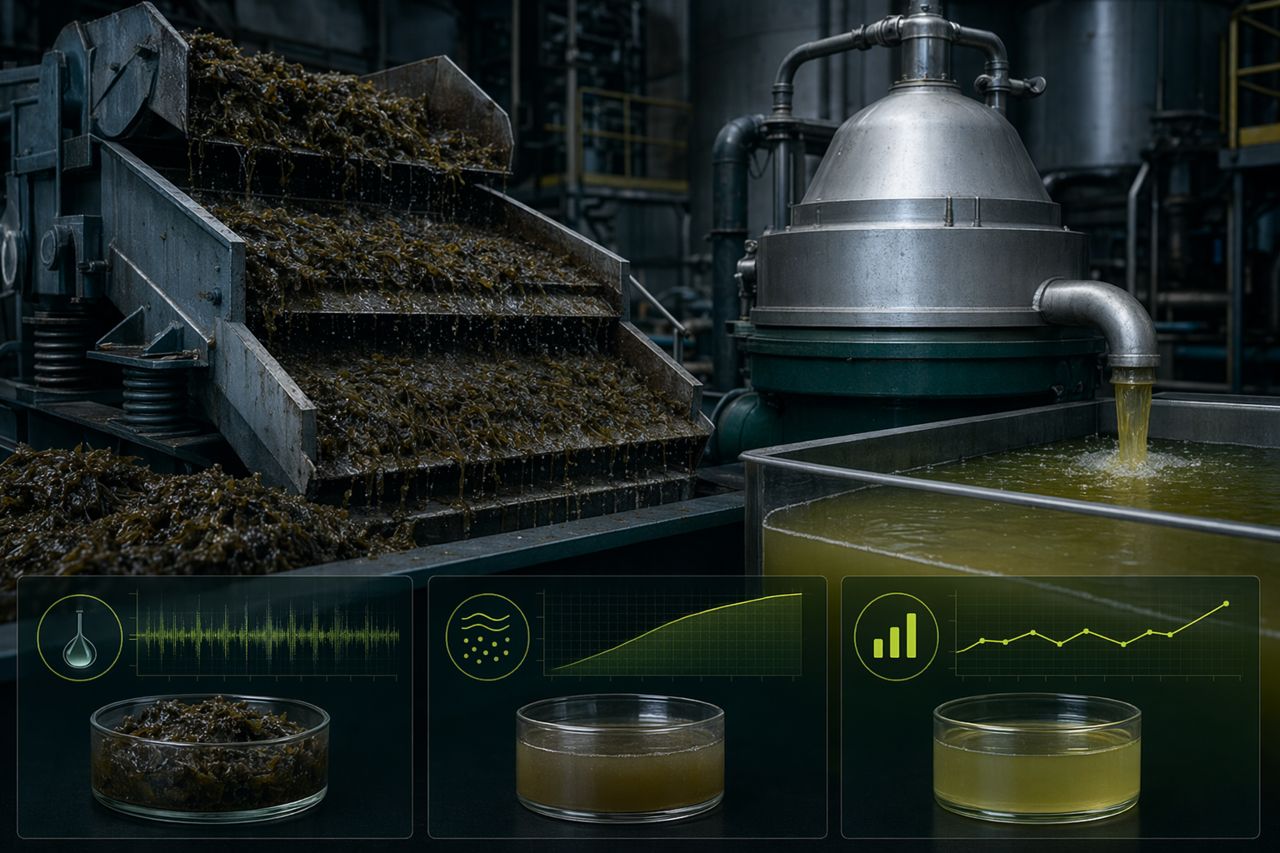
寒天、カラギーナン、海藻エキスの製造工場では、このばらつきは現場で、水和の遅れ、粘度の上昇、分離不良、固形分の持ち越し増加、抽出液の清澄度の不安定化、バッチ間補正の増加として現れます。商業的な影響は直接的です。回収可能固形分の低下、サイクルタイムの延長、規格値のばらつき拡大、オペレーター介入の増加につながります。
Thalrixは、海藻加工向けの実用的な酵素サプライヤーを必要とする加工業者と協働しています。搬入されたベールから最終原料規格に至るまでの、原料ばらつき、抽出挙動、そして工場現場の実態を理解するパートナーです。
受入時には似て見える2つのロットでも、熱水、アルカリ処理、酵素コンディショニング、または抽出工程に入ると、まったく異なる挙動を示すことがあります。その原因は通常、単独ではなく複数の要因が重なっています。
主な要因は次のとおりです。
これらの変数が区分管理または補正されていない場合、抽出装置は管理された生産資産ではなく、補正のための道具になってしまいます。
海藻は均一な工業原料ではありません。海で育つ作物です。季節変化は、高分子へのアクセス性、組織の硬さ、灰分、可溶性画分と不溶性画分の比率に影響します。
寒天およびカラギーナン工場では、季節原料によってゲル関連性能、抽出液粘度、ろ過負荷が変動することがあります。エキス製造工場では、成熟度によって内部の可溶性画分がプロセス液へ移行しやすいかどうかが変わります。ある季節ではきれいに抽出できるバッチでも、別の季節では、より長い水和、温度段階の調整、または異なるコンディショニングが必要になる場合があります。
生産上のリスクは、歩留まり低下だけではありません。抽出ウィンドウが不安定になることです。オペレーターは時間、熱、希釈、または薬剤調整で性能を追いかけることがありますが、それぞれの補正が別のコストを生む可能性があります。
多くの工場では、狭い生物学的プロファイルではなく、産地や商業グレードで表現される海藻ロットを処理しています。1つのロット内でも、葉状部の厚み、茎部の含有量、成熟度、ミネラル負荷にばらつきがある場合があります。混合種や複数収穫海域の混合は、そのばらつきをさらに拡大させます。
これが重要なのは、狙った加水分解が基質へのアクセスに依存するためです。一部の原料が素早く開く一方で、より硬い画分が閉じたままだと、同じバッチ内に過剰処理された微粉と抽出不足の粗大固形分が同時に発生する可能性があります。
これにより、よく見られる症状が生じます。
より良い対応は、最大限に分解することではありません。放出、粘度、分離のバランスが保たれるように、バイオマスを制御された形で開くことです。
乾燥は、海藻抽出における最も大きな隠れた変数の1つです。不均一な乾燥は、内部に水分ポケットを残したまま外側の組織を硬化させることがあります。過度な乾燥は原料を脆くし、微粉を増加させます。遅い乾燥や高湿条件での乾燥は、原料が保管に入る前に品質変動を促進する可能性があります。
工場現場では、乾燥履歴が、海藻の濡れやすさ、軟化速度、抽出可能画分の均一な放出に影響します。水和不良は、処理不足の原料の塊を生みます。過剰な微粉は、粘度および固形分ハンドリングの問題を引き起こします。
加工業者にとって実務上重要なのは、乾燥履歴をサプライヤー情報の脚注ではなく、プロセス入力として扱うことです。乾燥プロファイルが異なるロットでは、浸漬時間、予備洗浄の強度、裁断サイズの取り扱い、または酵素コンディショニングの時間枠を変える必要がある場合があります。
粒度は、機械的な前処理の詳細として扱われがちです。しかし抽出では、歩留まりと分離を左右する変数です。
過大サイズ片は水和が遅く、不完全な放出につながります。過剰な微粉はスクリーンに負荷をかけ、スラリー粘度を上げ、清澄化工程への固形分持ち越しを増やします。粒度分布が広いと、オペレーターは粗大画分の抽出不足と微細画分の過剰せん断の間で選択を迫られることがあります。
より均一な前処理は、酵素、水、熱に対してより予測しやすい接触面を提供します。また、ラボでの期待値と実機タンクでの挙動の差を縮小します。
海藻は海を伴って運ばれます。表面塩、閉じ込められたブライン、ミネラル負荷は、収穫地点や取り扱い方法によって大きく異なります。
高い塩分負荷は、水和挙動を変化させ、希釈要求を増やし、抽出液のイオン環境を変える可能性があります。カラギーナンおよび寒天工程では、ミネラルバランスがプロセス挙動と下流製品の一貫性に影響することがあります。エキス製造工場では、塩分ばらつきが濃縮目標と規格管理を複雑にします。
予備洗浄戦略は重要ですが、過剰洗浄は望ましい可溶性成分まで除去する可能性があります。最善のアプローチは、単に水を増やすことではなく、明確な歩留まり管理に基づいて塩分を制御して低減することです。
適切に収穫された原料であっても、保管中に不安定になることがあります。吸湿、圧縮、温度変動、長期滞留は、濡れ性を変化させ、同じ購入単位内でもベールごとの挙動を変える可能性があります。
警告サインには次のようなものがあります。
保管管理を徹底することで、抽出の一貫性は向上します。ロットの経過日数、水分曝露、パレット単位のばらつきを追跡する工場は、バッチ投入前に歩留まりを予測できる可能性が高まります。
酵素は、不十分な原料管理を消し去ることはできません。しかし、より制御しやすい加水分解によって、加工業者が自然由来のばらつきを管理する助けになります。
海藻抽出では、酵素プログラムは次の目的で使用されることがあります。
目的は攻撃的な消化ではありません。価値を放出するのに十分な基質分解を行いながら、分離上の問題や規格逸脱を生まない、制御されたプロセス効果です。
原料ばらつきをうまく管理している工場は、多くの場合、受入管理とプロセスの柔軟性を組み合わせています。
有効な管理項目は次のとおりです。
これにより、ばらつきは繰り返し発生するバッチ上の驚きではなく、管理された入力へと変わります。
有用な技術的議論のためには、製品名だけでなく、工場レベルの情報を準備してください。Thalrixは、次の情報が依頼に含まれている場合、抽出上の課題をより迅速に評価できます。
このような背景情報があれば、酵素選定を、一般的なラボ上の主張ではなく、処理能力、抽出液の放出、粘度制御、固形分ハンドリングに結び付けることができます。
海藻加工において、原料ばらつきは避けられません。しかし、歩留まり損失が常に避けられないわけではありません。
季節、種、乾燥、粒度、塩分負荷、保管が抽出挙動にどのように影響するかを工場が理解すれば、より狭く安定した運転ウィンドウを構築できます。そのウィンドウを精密な酵素支援コンディショニングで支えることで、加工業者はラインを分離トラブルに追い込むことなく、制御性を改善できます。
Thalrixは、海藻加工業者が原料の現実を抽出性能のための実用的な酵素プログラムへと結び付ける支援をします。
ばらつきのある海藻ロット間で歩留まりを安定させる必要がありますか? サイト内のお見積り依頼フォームからプロセス条件を共有し、Thalrixとの技術レビューを開始してください。
Tell us your application and volume — we reply with pricing and lead time.