De algas marinas húmedas a polvo: un mapa práctico del flujo de proceso
Las algas marinas húmedas no son una materia prima estándar. Llegan con humedad variable, arena, conchas, sales, resistencia de pared celular estacional y una tendencia a volverse difíciles de manejar en cuanto la viscosidad aumenta en la parte equivocada de la línea.
Para los responsables de extracción, el trabajo no consiste simplemente en secar biomasa. El objetivo es convertir una materia prima intermareal y rica en minerales en una especificación de polvo constante, protegiendo al mismo tiempo el rendimiento de la línea, el desempeño de la separación y la manipulación aguas abajo.
Este mapa de flujo de proceso describe las principales etapas de planta, desde la recepción hasta el envasado, y señala dónde el procesamiento enzimático controlado puede ayudar a mejorar el comportamiento de extracción, el control de la viscosidad, la liberación de fracciones solubles y la gestión de sólidos.
Thalrix trabaja como proveedor de enzimas para equipos de procesamiento de algas marinas que necesitan soluciones prácticas y compatibles con planta para controlar la hidrólisis, lograr una separación más limpia y obtener una calidad de ingrediente repetible.
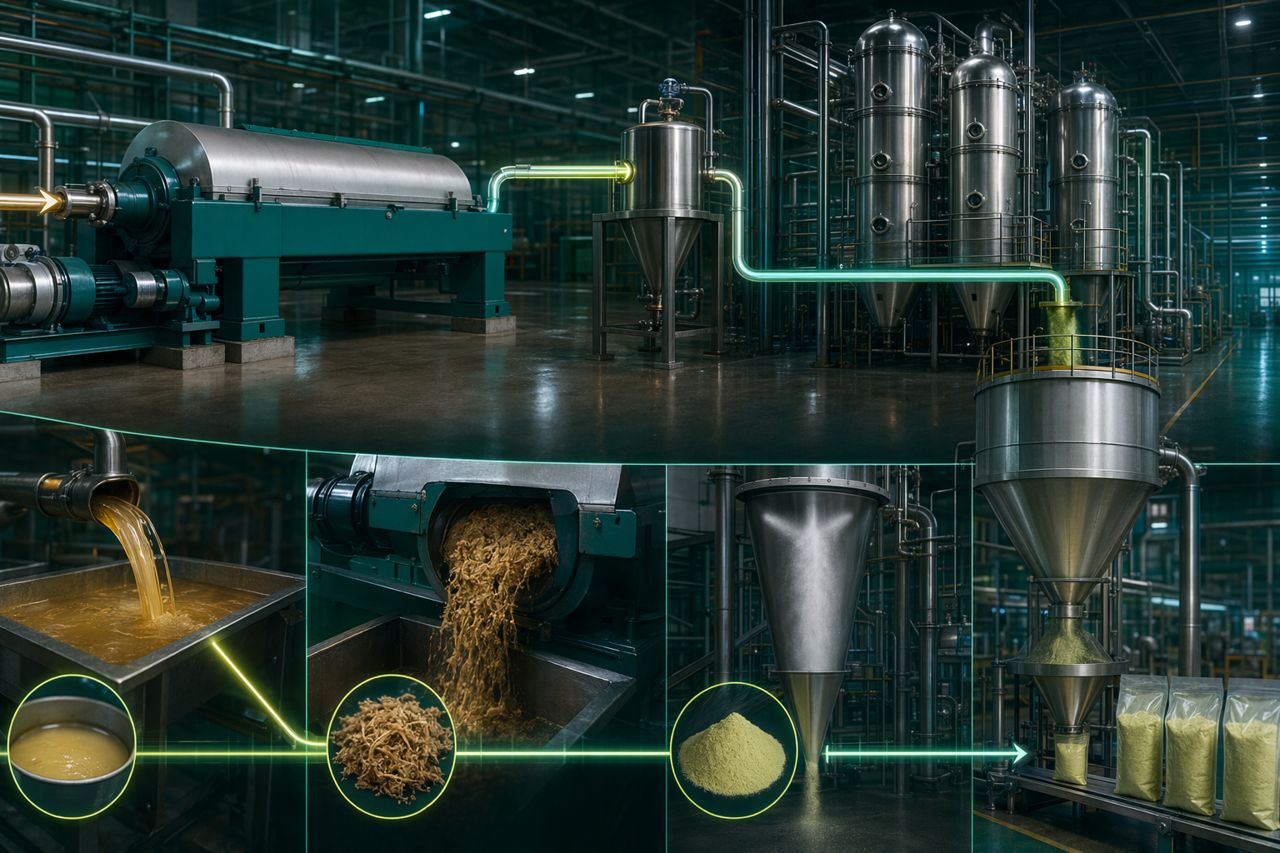
El flujo de proceso de un vistazo
Una línea típica de algas marinas húmedas a polvo puede verse como nueve pasos conectados:
- Recepción y clasificación de la materia prima
- Lavado y eliminación de materiales extraños
- Escurrido y preparación para desaguado
- Reducción de tamaño
- Extracción o hidrólisis controlada
- Separación sólido-líquido
- Concentración
- Secado
- Molienda, mezcla y envasado
Cada etapa afecta a la siguiente. Un lavado deficiente carga el tanque de extracción con arenilla. Una reducción de tamaño agresiva puede elevar la viscosidad demasiado pronto. Una hidrólisis no controlada puede sobrecargar la separación. Un control débil de la concentración puede crear cuellos de botella en el secado. Un mapa de proceso bien construido proporciona al equipo puntos de control claros antes de que pequeños cambios se conviertan en problemas en toda la planta.
1. Recepción y clasificación de la materia prima
La línea empieza antes de que las algas entren en la lavadora. La recepción debe identificar el estado de la biomasa y clasificarla en lotes procesables.
Las comprobaciones clave incluyen:
- Identidad de la especie o de la mezcla
- Tiempo de espera desde la cosecha
- Degradación visible
- Contaminación por arena, conchas, cuerdas, piedras y plásticos
- Variación de humedad
- Desviación de olor y color
- Composición de lámina, estípite o planta completa
Para el desempeño de extracción, la variación entre lotes importa. La biomasa más antigua o sometida a estrés puede hidratarse de forma diferente, descomponerse más rápido o liberar material soluble de manera desigual. Un protocolo de recepción ayuda a la planta a decidir si un lote debe procesarse en condiciones estándar, con condiciones de extracción ajustadas o reservarse fuera de las especificaciones prémium.
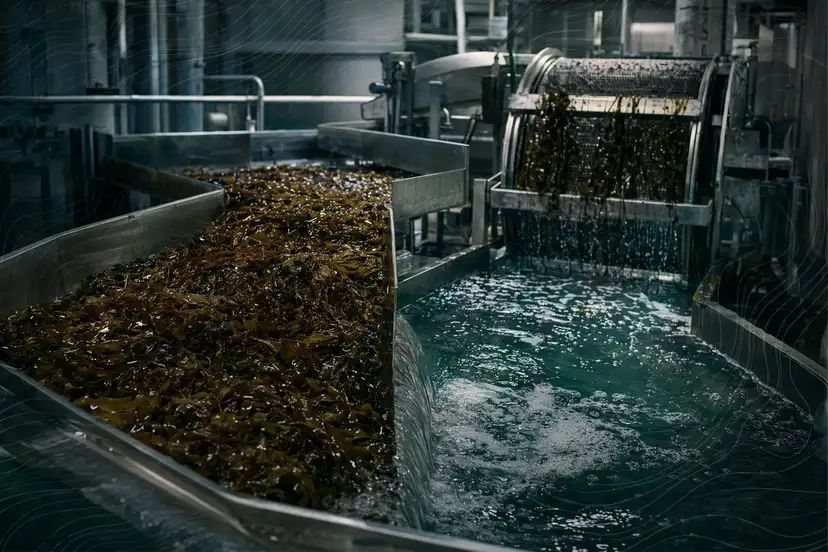
2. Lavado y eliminación de materiales extraños
El lavado es tanto una etapa de limpieza como una etapa de protección del proceso. La arena y los residuos minerales aumentan el desgaste de bombas, cribas, válvulas y molinos. La sal y los contaminantes superficiales pueden afectar el equilibrio de extracción. Los fragmentos de conchas y las piedras pueden dañar los equipos de reducción de tamaño.
Los sistemas prácticos de lavado pueden incluir:
- Canales de lavado
- Tanques agitados
- Barras de aspersión
- Lavadoras rotativas
- Cribas de desaguado
- Puntos de inspección magnética y manual
El objetivo no es solo obtener algas más limpias. El objetivo es lograr una materia prima más predecible para la extracción. Si la etapa de lavado es inconsistente, la etapa de extracción se convierte en una zona de corrección en lugar de una zona de conversión controlada.
3. Escurrido y preparación para desaguado
Después del lavado, el agua libre debe gestionarse antes del corte, la molienda o la extracción. Demasiada agua de arrastre no controlada puede diluir la extracción, alargar el tiempo de calentamiento, cambiar la carga del tanque y reducir la consistencia entre lotes.
En este punto, las plantas suelen utilizar:
- Cintas de escurrido inclinadas
- Cribas vibratorias
- Prensas de tornillo cuando son adecuadas
- Tolvas de retención por gravedad
- Transportadores de transferencia controlada
Un buen escurrido mejora el balance de masa. También ayuda a los operadores a entender si los cambios en el desempeño de extracción provienen de la materia prima o de una dilución no controlada que entra al tanque.
4. Reducción de tamaño
La reducción de tamaño aumenta la superficie, favorece la extracción y mejora el movimiento de la suspensión. Pero también puede crear problemas si el perfil de partícula objetivo es demasiado fino o demasiado inconsistente.
Los equipos comunes incluyen:
- Picadoras
- Rebanadoras
- Molinos de martillos
- Molinos húmedos
- Maceradores
- Sistemas de cizalla en línea
El objetivo práctico no es la desintegración máxima. El objetivo es el corte adecuado para la siguiente operación. Un sobreprocesamiento puede liberar gomas y finos demasiado pronto, aumentando la viscosidad antes de que la planta esté preparada para manejarla. Un procesamiento insuficiente puede dejar fracciones valiosas atrapadas y ralentizar la extracción.
Para el procesamiento de algas marinas asistido por enzimas, la reducción de tamaño debe facilitar el acceso controlado a la estructura de la biomasa sin crear una suspensión inmanejable.
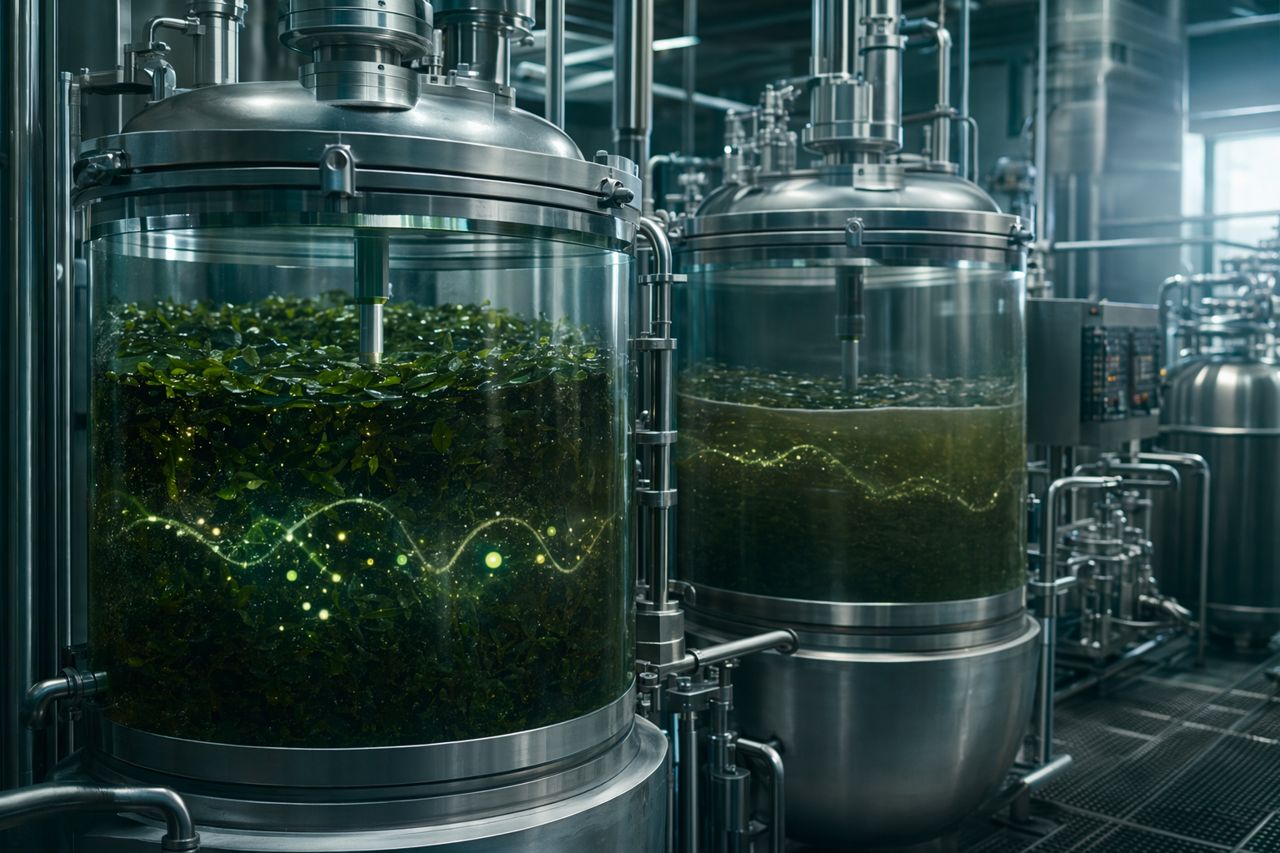
5. Extracción o hidrólisis controlada
Aquí es donde la línea pasa de la preparación mecánica a la liberación de fracciones. Según el producto objetivo, la extracción puede centrarse en carbohidratos solubles, proteínas, minerales, pigmentos, fracciones relacionadas con hidrocoloides o corrientes más amplias de ingredientes funcionales.
Las principales preguntas operativas son:
- ¿Qué fracción debe liberarse?
- ¿Cuánta viscosidad pueden tolerar el tanque, la bomba y el separador?
- ¿Dónde debe ocurrir la hidrólisis: antes de la extracción, durante la extracción o en una etapa de tratamiento dedicada?
- ¿Cómo detendrá o controlará la planta la reacción una vez alcanzado el perfil objetivo?
- ¿Qué especificación debe cumplir el polvo aguas abajo?
Las enzimas pueden ayudar a los equipos de planta a crear una ventana de extracción más controlable. El valor no es académico. El valor es práctico: mejor comportamiento de la suspensión, mayor liberación de solubles, menor arrastre en el tanque, separación más manejable y repetibilidad más estricta entre lotes.
Dónde encajan las enzimas en el flujo
La selección de enzimas depende del tipo de alga marina, el sustrato objetivo, la ventana de pH y temperatura del proceso, el tiempo de residencia, el perfil de viscosidad y la especificación final. En el procesamiento de algas marinas, los sistemas enzimáticos dirigidos pueden utilizarse para:
- Abrir estructuras de pared celular de forma más eficiente
- Reducir la viscosidad problemática durante la extracción
- Mejorar la liberación líquido-sólido antes de la centrifugación o filtración
- Favorecer una solubilización más completa de fracciones seleccionadas
- Reducir el ensuciamiento aguas abajo causado por una descomposición mal controlada
- Mejorar la consistencia cuando los lotes de algas marinas crudas varían estacionalmente
Thalrix se centra en la implementación enzimática comercialmente práctica: lo que el tanque puede manejar, lo que el separador puede clarificar, lo que el secador puede aceptar y lo que exige la especificación del cliente.
6. Separación sólido-líquido
Después de la extracción o la hidrólisis, la línea debe separar el licor de proceso soluble de los sólidos restantes. Este es uno de los puntos de control más importantes de todo el flujo.
Los equipos pueden incluir:
- Cribas vibratorias
- Cribas rotativas
- Prensas de tornillo
- Centrífugas decantadoras
- Centrífugas de discos
- Filtros prensa
- Filtración por membrana o de pulido cuando corresponda
El éxito de la separación depende del tamaño de partícula, la viscosidad, la carga de sólidos suspendidos y el grado de descomposición estructural. Si la hidrólisis es demasiado suave, el rendimiento puede verse afectado. Si es demasiado agresiva o está mal controlada, los finos pueden aumentar y la separación puede volverse más lenta o menos limpia.
El mejor resultado es una suspensión que libere líquido de forma eficiente sin sobrecargar el separador con finos inestables o viscosidad excesiva.
7. Concentración
Una vez que la fracción líquida está suficientemente clarificada para su manejo aguas abajo, la concentración reduce la carga de agua antes del secado. Esto mejora la eficiencia del secador y puede ayudar a estabilizar el proceso antes de la producción de polvo.
La concentración puede utilizar:
- Evaporación
- Concentración al vacío
- Concentración por membrana
- Etapas combinadas de clarificación y concentración
En esta etapa, la viscosidad vuelve a ser comercialmente importante. Los extractos concentrados de algas marinas pueden espesarse rápidamente. Si la hidrólisis aguas arriba se controló bien, la concentración es más fácil de manejar, el bombeo es más predecible y el riesgo de ensuciamiento puede reducirse.
8. Secado
El secado convierte el extracto o la suspensión en un formato de polvo estable. La selección del equipo depende del producto objetivo, la sensibilidad al calor, los requisitos de partícula y el rendimiento de producción.
Las opciones comunes de secado incluyen:
- Secado por aspersión
- Secado en tambor
- Secado en cinta
- Secado al vacío
- Liofilización para corrientes seleccionadas de alto valor
El desempeño del secador está vinculado a la consistencia de la alimentación. Una alimentación con variaciones de viscosidad, sólidos o carga insoluble puede provocar problemas en boquillas, polvo irregular, material quemado, acumulación en paredes, mala fluidez o humedad fuera de especificación.
El procesamiento enzimático controlado aguas arriba puede favorecer la estabilidad del secador al ayudar a la planta a entregar una alimentación más predecible a la etapa de secado.
9. Molienda, mezcla y envasado
Después del secado, el producto se muele, tamiza, mezcla y envasa según especificación. Esta etapa final determina la presentación del polvo y su facilidad de uso para el cliente.
Los controles importantes incluyen:
- Distribución de tamaño de partícula
- Densidad aparente
- Consistencia de color
- Fluidez
- Control de humedad
- Límites de residuo insoluble
- Precisión de mezcla de lotes
- Desempeño de barrera del envase
Un polvo que parece aceptable aún puede fallar comercialmente si no se dispersa, se mezcla o funciona de forma constante para el comprador. El control del proceso aguas arriba es lo que facilita mantener la especificación final del polvo.
Puntos de control prácticos para responsables de extracción
Una línea de polvo de algas marinas se vuelve más fiable cuando la planta trata el proceso como un sistema conectado, no como operaciones unitarias aisladas.
Los puntos de control clave incluyen:
- Clasificación de lotes de materia prima antes del lavado
- Calidad del lavado y eliminación de residuos
- Arrastre de agua después del lavado
- Perfil de reducción de tamaño
- Carga de sólidos en extracción
- Tendencia de viscosidad durante el calentamiento y la retención
- Tiempo de contacto enzimático y ventana de proceso
- Comportamiento de la alimentación al separador
- Calidad del licor clarificado
- Tendencia al ensuciamiento del concentrador
- Consistencia de la alimentación al secador
- Especificación final del polvo
Cuando estos puntos son visibles, el uso de enzimas puede ajustarse a resultados reales de planta: mayor recuperación utilizable, separación de fases más limpia, menos reproceso y menos lotes fuera de especificación.
Cuellos de botella comunes en el procesamiento de algas marinas húmedas
La viscosidad aumenta demasiado pronto
Si la suspensión se espesa antes de que la extracción esté completa, el bombeo y la mezcla se vuelven más difíciles. La planta puede necesitar más tiempo de residencia, mayor aporte de energía o una dilución que aumenta la carga de secado aguas abajo.
La separación es lenta o inestable
Los sólidos finos, los geles y la descomposición no controlada pueden reducir la capacidad de las cribas o la claridad de la centrífuga. Esto crea un cuello de botella directo entre la extracción y la concentración.
La concentración se vuelve difícil
Un extracto mal clarificado o excesivamente viscoso puede ensuciar las superficies de transferencia de calor, ralentizar la evaporación y desestabilizar la calidad de alimentación para el secado.
La alimentación del secador varía por lote
Si la extracción aguas arriba es inconsistente, el secado se convierte en una etapa de corrección. Eso suele significar menor eficiencia, más intervención del operador y mayor riesgo de polvo fuera de especificación.
El polvo final no cumple la especificación
El color, la solubilidad, la fluidez, la carga insoluble y el comportamiento de partícula pueden reflejar decisiones de proceso anteriores. La calidad del polvo se construye desde la recepción en adelante.
Construir un ensayo enzimático en torno a resultados de planta
Un ensayo enzimático útil debe diseñarse en torno a objetivos de planta medibles, no a una curiosidad de laboratorio aislada. Para los procesadores de algas marinas, eso suele significar definir resultados objetivo como:
- Liberación más rápida de las fracciones solubles deseadas
- Menor viscosidad de extracción
- Mejor recuperación de líquido después de la separación
- Licor clarificado más limpio
- Menor arrastre de sólidos hacia la concentración
- Mejor comportamiento de la alimentación al secador
- Especificación final de polvo más consistente
La planificación del ensayo también debe considerar los tanques disponibles, la capacidad de mezcla, el perfil de calentamiento, el tiempo de retención, el control de pH, el tipo de separador aguas abajo y las expectativas de limpieza. El programa enzimático debe adaptarse a la planta, no obligar a la planta a adaptarse a la enzima.
Un mapa práctico antes del próximo lote
Antes del próximo cambio de proceso, mapee la línea con cuatro preguntas:
- ¿Dónde empieza a ser un problema la viscosidad?
- ¿Dónde permanece atrapada o se pierde la fracción más valiosa?
- ¿Dónde limita la separación el rendimiento de la línea?
- ¿Qué especificación final del polvo es la más difícil de mantener?
Esas respuestas identifican dónde la hidrólisis apoyada por enzimas puede generar el mayor valor comercial.
Solicitar una cotización
Si su línea de procesamiento de algas marinas necesita mejor control de extracción, una separación más limpia o una especificación de polvo más consistente, Thalrix puede ayudarle a evaluar el enfoque enzimático adecuado para las condiciones de su planta.
Utilice el formulario de solicitud de cotización del sitio para compartir su tipo de alga marina, ingrediente objetivo, cuello de botella actual y etapa del proceso. Nuestro equipo responderá con un punto de partida práctico para la conversación.