Von nassem Seetang zu Pulver: Eine praktische Prozessflusskarte
Nasser Seetang ist kein standardisierter Rohstoff. Er kommt mit schwankender Feuchtigkeit, Sand, Muscheln, Salzen, saisonal unterschiedlicher Zellwandfestigkeit und der Tendenz an, genau dann schwierig zu werden, wenn die Viskosität im falschen Teil der Linie ansteigt.
Für Extraktionsverantwortliche besteht die Aufgabe nicht einfach darin, Biomasse zu trocknen. Die Aufgabe besteht darin, einen gezeitenabhängigen, mineralreichen Rohstoff in eine konstante Pulverspezifikation zu überführen und gleichzeitig Durchsatz, Separationsleistung und nachgelagerte Handhabung zu schützen.
Diese Prozessflusskarte beschreibt die wichtigsten Anlagenstufen vom Wareneingang bis zur Verpackung und zeigt, wo kontrollierte enzymatische Verarbeitung dazu beitragen kann, Extraktionsverhalten, Viskositätskontrolle, Freisetzung löslicher Fraktionen und Feststoffmanagement zu verbessern.
Thalrix arbeitet als Enzymlieferant für Teams in der Seetangverarbeitung, die praktische, anlagenkompatible Lösungen für Hydrolysekontrolle, sauberere Separation und wiederholbare Zutatenqualität benötigen.
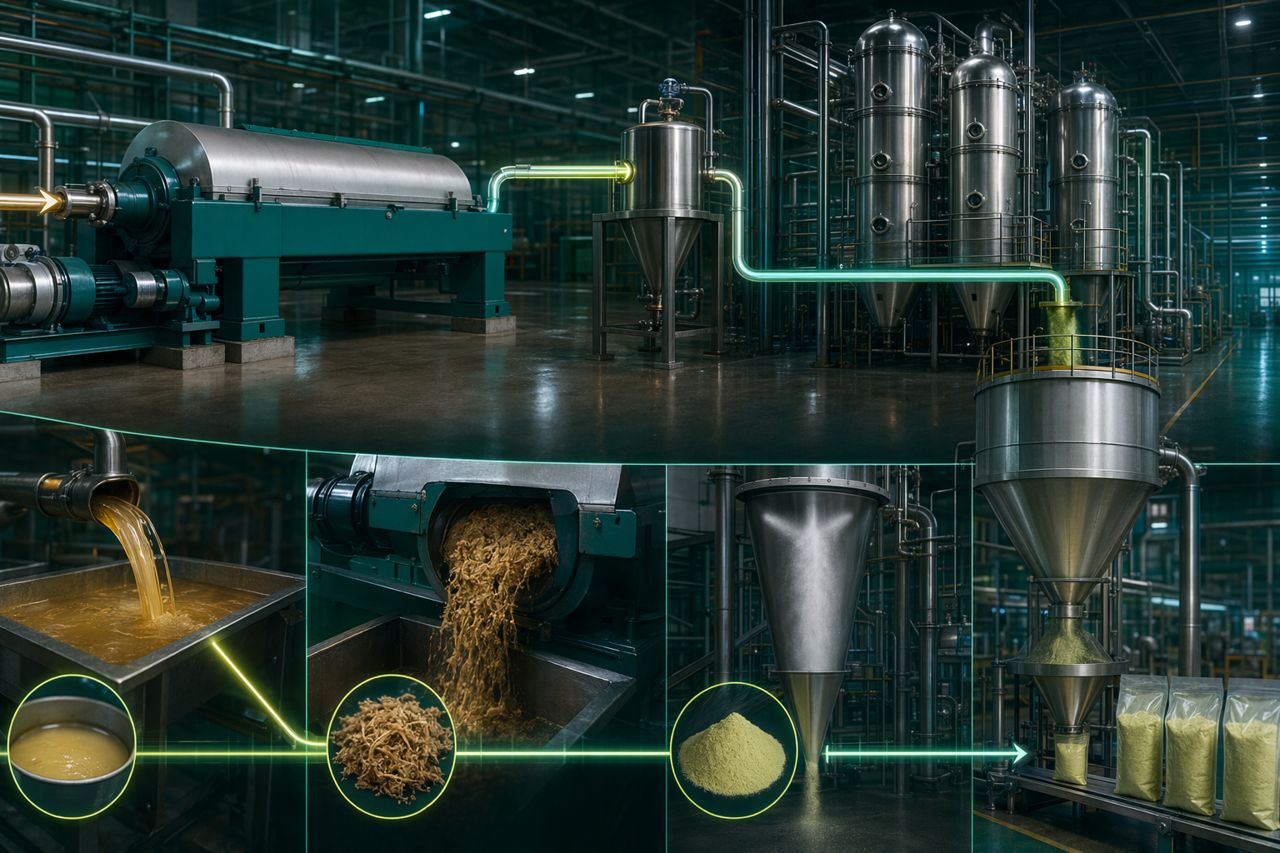
Der Prozessfluss auf einen Blick
Eine typische Linie von nassem Seetang zu Pulver lässt sich in neun miteinander verbundene Schritte unterteilen:
- Wareneingang und Rohstoffklassifizierung
- Waschen und Entfernung von Fremdmaterial
- Abtropfen und Vorbereitung der Entwässerung
- Zerkleinerung
- Extraktion oder kontrollierte Hydrolyse
- Fest-Flüssig-Separation
- Konzentration
- Trocknung
- Vermahlung, Mischen und Verpackung
Jede Stufe beeinflusst die nächste. Unzureichendes Waschen belastet den Extraktionstank mit Abrieb und Sand. Zu aggressive Zerkleinerung kann die Viskosität frühzeitig erhöhen. Unkontrollierte Hydrolyse kann die Separation überlasten. Schwache Konzentrationskontrolle kann Trocknungsengpässe verursachen. Eine gut aufgebaute Prozesskarte gibt dem Team klare Kontrollpunkte, bevor kleine Abweichungen zu anlagenweiten Problemen werden.
1. Wareneingang und Rohstoffklassifizierung
Die Linie beginnt, bevor der Seetang in die Waschanlage gelangt. Der Wareneingang sollte den Zustand der Biomasse erfassen und sie in verarbeitbare Lose einteilen.
Wichtige Prüfungen umfassen:
- Art- oder Mischungsidentität
- Standzeit seit der Ernte
- Sichtbare Zersetzung
- Kontamination durch Sand, Muscheln, Seile, Steine und Kunststoff
- Feuchtigkeitsschwankungen
- Abweichungen bei Geruch und Farbe
- Zusammensetzung aus Blatt, Stiel oder ganzer Pflanze
Für die Extraktionsleistung ist die Losvariation entscheidend. Ältere oder gestresste Biomasse kann sich anders hydratisieren, schneller abbauen oder lösliches Material ungleichmäßig freisetzen. Ein Wareneingangsprotokoll hilft dem Betrieb zu entscheiden, ob ein Los unter Standardbedingungen, mit angepassten Extraktionsbedingungen oder nicht für Premium-Spezifikationen verarbeitet werden sollte.
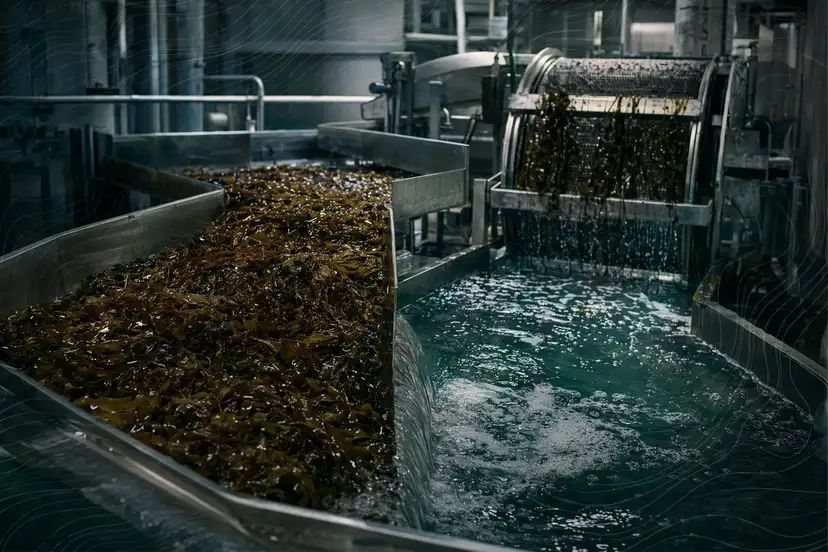
2. Waschen und Entfernung von Fremdmaterial
Waschen ist sowohl ein Reinigungsschritt als auch ein Prozessschutzschritt. Sand und mineralische Rückstände erhöhen den Verschleiß an Pumpen, Sieben, Ventilen und Mühlen. Salz und Oberflächenverunreinigungen können das Extraktionsgleichgewicht beeinflussen. Muschelfragmente und Steine können Zerkleinerungsanlagen beschädigen.
Praktische Waschsysteme können umfassen:
- Schwemmkanäle
- Rührbehälter
- Sprühleisten
- Trommelwascher
- Entwässerungssiebe
- Magnetische und manuelle Kontrollpunkte
Das Ziel ist nicht nur saubererer Seetang. Das Ziel ist ein berechenbarerer Rohstoff für die Extraktion. Wenn die Waschstufe inkonsistent ist, wird die Extraktionsstufe zur Korrekturzone statt zu einer kontrollierten Umwandlungszone.
3. Abtropfen und Vorbereitung der Entwässerung
Nach dem Waschen sollte freies Wasser kontrolliert werden, bevor geschnitten, gemahlen oder extrahiert wird. Zu viel unkontrolliert mitgeführtes Wasser kann die Extraktion verdünnen, die Aufheizzeit verlängern, die Tankbeladung verändern und die Konsistenz von Charge zu Charge verringern.
An dieser Stelle setzen Betriebe häufig ein:
- Schräg angeordnete Abtropfbänder
- Vibrationssiebe
- Schneckenpressen, sofern geeignet
- Schwerkraft-Pufferbehälter
- Kontrollierte Übergabeförderer
Gutes Abtropfen verbessert die Massenbilanz. Es hilft Bedienern außerdem zu verstehen, ob Veränderungen in der Extraktionsleistung vom Rohstoff stammen oder durch unkontrollierte Verdünnung im Tank verursacht werden.
4. Zerkleinerung
Zerkleinerung vergrößert die Oberfläche, unterstützt die Extraktion und verbessert die Bewegung der Suspension. Sie kann jedoch auch Probleme verursachen, wenn das angestrebte Partikelprofil zu fein oder zu uneinheitlich ist.
Typische Anlagen umfassen:
- Häcksler
- Schneidemaschinen
- Hammermühlen
- Nassmühlen
- Mazeratoren
- Inline-Scheraggregate
Das praktische Ziel ist nicht maximaler Aufschluss. Das Ziel ist der richtige Schnitt für den nächsten Prozessschritt. Überverarbeitung kann Gummen und Feinanteile zu früh freisetzen und die Viskosität erhöhen, bevor die Anlage darauf vorbereitet ist. Unterverarbeitung kann wertvolle Fraktionen eingeschlossen lassen und die Extraktion verlangsamen.
Für die enzymunterstützte Seetangverarbeitung sollte die Zerkleinerung einen kontrollierten Zugang zur Biomassestruktur ermöglichen, ohne eine unbeherrschbare Suspension zu erzeugen.
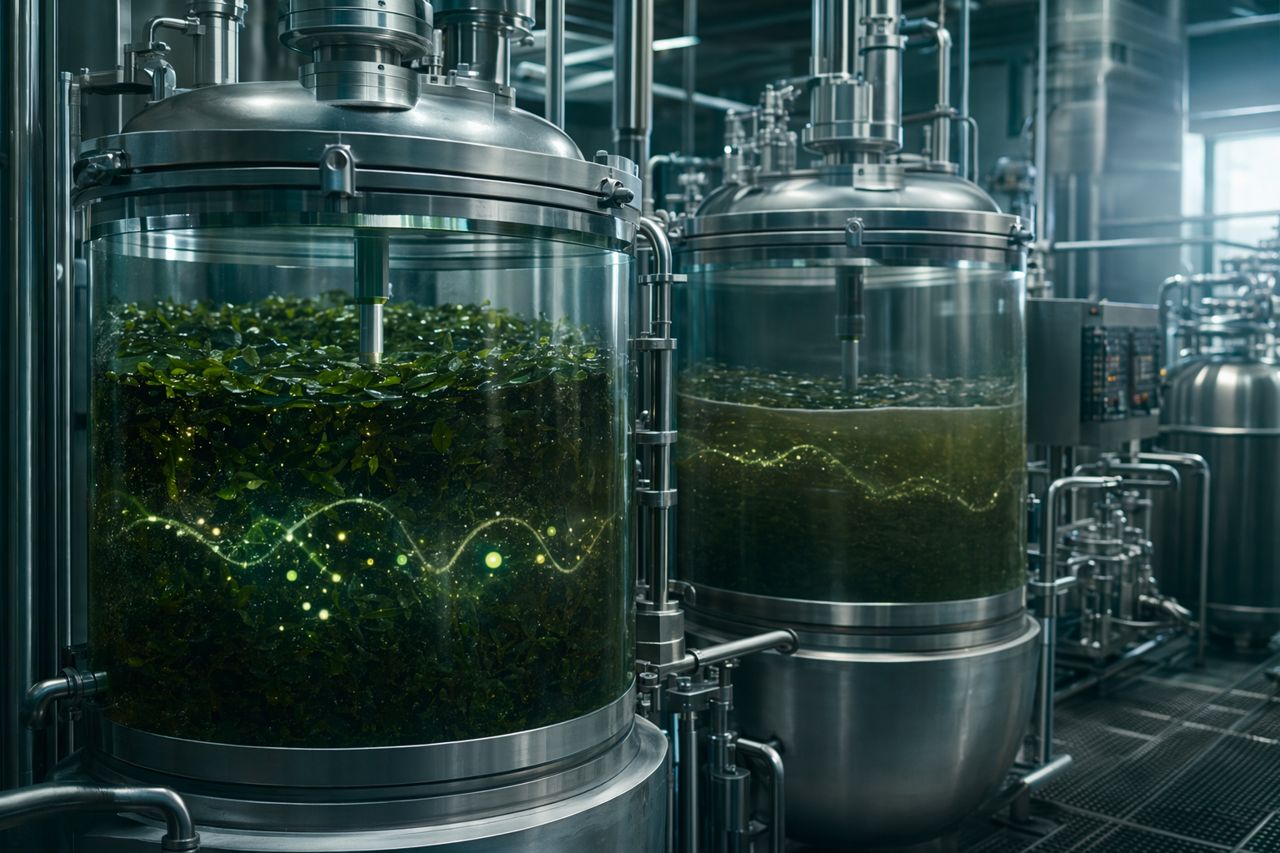
5. Extraktion oder kontrollierte Hydrolyse
Hier geht die Linie von der mechanischen Vorbereitung zur Freisetzung von Fraktionen über. Je nach Produktziel kann die Extraktion auf lösliche Kohlenhydrate, Proteine, Mineralstoffe, Pigmente, hydrocolloidbezogene Fraktionen oder breitere Ströme funktioneller Inhaltsstoffe ausgerichtet sein.
Die wichtigsten Betriebsfragen sind:
- Welche Fraktion soll freigesetzt werden?
- Wie viel Viskosität können Tank, Pumpe und Separator tolerieren?
- Wo sollte die Hydrolyse stattfinden: vor der Extraktion, während der Extraktion oder in einer dedizierten Behandlungsstufe?
- Wie stoppt oder steuert der Betrieb die Reaktion, sobald das Zielprofil erreicht ist?
- Welche Spezifikation muss das nachgelagerte Pulver erfüllen?
Enzyme können Anlagenteams helfen, ein besser kontrollierbares Extraktionsfenster zu schaffen. Der Nutzen ist nicht akademisch. Der Nutzen ist praktisch: verbessertes Verhalten der Suspension, bessere Freisetzung löslicher Stoffe, geringere Tankbelastung, besser handhabbare Separation und engere Wiederholbarkeit zwischen Chargen.
Wo Enzyme in den Prozessfluss passen
Die Enzymauswahl hängt von Seetangtyp, Zielsubstrat, Prozessfenster für pH-Wert und Temperatur, Verweilzeit, Viskositätsprofil und Endspezifikation ab. In der Seetangverarbeitung können gezielte Enzymsysteme eingesetzt werden, um:
- Zellwandstrukturen effizienter zu öffnen
- Problematische Viskosität während der Extraktion zu reduzieren
- Die Flüssig-Feststoff-Freisetzung vor Zentrifugation oder Filtration zu verbessern
- Eine vollständigere Solubilisierung ausgewählter Fraktionen zu unterstützen
- Nachgelagertes Fouling durch schlecht kontrollierten Abbau zu reduzieren
- Die Konsistenz zu verbessern, wenn Rohseetang-Lose saisonal schwanken
Thalrix konzentriert sich auf den kommerziell praktikablen Einsatz von Enzymen: was der Tank verarbeiten kann, was der Separator klären kann, was der Trockner aufnehmen kann und was die Kundenspezifikation erfordert.
6. Fest-Flüssig-Separation
Nach Extraktion oder Hydrolyse muss die Linie die lösliche Prozessflüssigkeit von den verbleibenden Feststoffen trennen. Dies ist einer der wichtigsten Kontrollpunkte im gesamten Prozessfluss.
Anlagen können umfassen:
- Vibrationssiebe
- Trommelsiebe
- Schneckenpressen
- Dekanterzentrifugen
- Tellerseparatoren
- Filterpressen
- Membran- oder Polierfiltration, sofern geeignet
Der Separationserfolg hängt von Partikelgröße, Viskosität, Gehalt an suspendierten Feststoffen und dem Grad des strukturellen Abbaus ab. Ist die Hydrolyse zu mild, kann die Ausbeute leiden. Ist sie zu aggressiv oder schlecht kontrolliert, können Feinanteile zunehmen und die Separation langsamer oder weniger sauber werden.
Das beste Ergebnis ist eine Suspension, die Flüssigkeit effizient freisetzt, ohne den Separator mit instabilen Feinanteilen oder übermäßiger Viskosität zu überfordern.
7. Konzentration
Sobald die Flüssigfraktion ausreichend geklärt ist, um nachgelagert verarbeitet zu werden, reduziert die Konzentration die Wasserlast vor der Trocknung. Das verbessert die Trocknereffizienz und kann helfen, den Prozess vor der Pulverproduktion zu stabilisieren.
Die Konzentration kann erfolgen durch:
- Verdampfung
- Vakuumkonzentration
- Membrankonzentration
- Kombinierte Klär- und Konzentrationsschritte
In dieser Stufe wird Viskosität erneut kommerziell relevant. Konzentrierte Seetangextrakte können schnell eindicken. Wenn die vorgelagerte Hydrolyse gut kontrolliert wurde, lässt sich die Konzentration leichter steuern, das Pumpverhalten ist berechenbarer und das Fouling-Risiko kann reduziert werden.
8. Trocknung
Die Trocknung wandelt Extrakt oder Suspension in ein stabiles Pulverformat um. Die Auswahl der Anlage hängt von Produktziel, Wärmeempfindlichkeit, Partikelanforderungen und Durchsatz ab.
Gängige Trocknungsoptionen umfassen:
- Sprühtrocknung
- Walzentrocknung
- Bandtrocknung
- Vakuumtrocknung
- Gefriertrocknung für ausgewählte hochwertige Ströme
Die Trocknerleistung ist eng mit der Konsistenz des Zulaufs verbunden. Ein Zulauf, der in Viskosität, Feststoffgehalt oder unlöslicher Belastung schwankt, kann Düsenprobleme, ungleichmäßiges Pulver, angebranntes Material, Wandablagerungen, schlechte Fließfähigkeit oder Feuchtigkeit außerhalb der Spezifikation verursachen.
Kontrollierte vorgelagerte enzymatische Verarbeitung kann die Trocknerstabilität unterstützen, indem sie dem Betrieb hilft, der Trocknungsstufe einen berechenbareren Zulauf bereitzustellen.
9. Vermahlung, Mischen und Verpackung
Nach der Trocknung wird das Produkt gemäß Spezifikation vermahlen, gesiebt, gemischt und verpackt. Diese letzte Stufe bestimmt die Pulverpräsentation und die Nutzbarkeit beim Kunden.
Wichtige Kontrollen umfassen:
- Partikelgrößenverteilung
- Schüttdichte
- Farbkonsistenz
- Fließfähigkeit
- Feuchtigkeitskontrolle
- Grenzwerte für unlösliche Rückstände
- Genauigkeit der Chargenmischung
- Barriereleistung der Verpackung
Ein Pulver, das akzeptabel aussieht, kann kommerziell dennoch scheitern, wenn es sich beim Käufer nicht zuverlässig dispergieren, mischen oder einsetzen lässt. Vorgelagerte Prozesskontrolle macht es einfacher, die endgültige Pulverspezifikation einzuhalten.
Praktische Kontrollpunkte für Extraktionsverantwortliche
Eine Seetang-Pulverlinie wird zuverlässiger, wenn der Betrieb den Prozess als verbundenes System behandelt und nicht als isolierte Grundoperationen.
Wichtige Kontrollpunkte umfassen:
- Rohstoff-Losklassifizierung vor dem Waschen
- Waschqualität und Entfernung von Fremdkörpern
- Wasserverschleppung nach dem Waschen
- Zerkleinerungsprofil
- Feststoffbeladung bei der Extraktion
- Viskositätstrend während Erhitzung und Haltezeit
- Enzymkontaktzeit und Prozessfenster
- Verhalten des Separatorzulaufs
- Qualität der geklärten Flüssigkeit
- Fouling-Neigung des Konzentrators
- Konsistenz des Trocknerzulaufs
- Endgültige Pulverspezifikation
Wenn diese Punkte sichtbar sind, kann der Enzymeinsatz auf reale Anlagenergebnisse abgestimmt werden: höhere nutzbare Rückgewinnung, sauberere Phasentrennung, weniger Nacharbeit und weniger Chargen außerhalb der Spezifikation.
Häufige Engpässe in der Verarbeitung von nassem Seetang
Die Viskosität steigt zu früh
Wenn die Suspension eindickt, bevor die Extraktion abgeschlossen ist, werden Pumpen und Mischen schwieriger. Der Betrieb benötigt möglicherweise längere Verweilzeiten, höheren Energieeintrag oder Verdünnung, die nachgelagert die Trocknungslast erhöht.
Die Separation ist langsam oder instabil
Feine Feststoffe, Gele und unkontrollierter Abbau können die Siebleistung oder die Zentrifugenklarheit reduzieren. Dadurch entsteht ein direkter Engpass zwischen Extraktion und Konzentration.
Die Konzentration wird schwierig
Schlecht geklärter oder übermäßig viskoser Extrakt kann Wärmeübertragungsflächen verschmutzen, die Verdampfung verlangsamen und die Zulaufqualität für die Trocknung destabilisieren.
Der Trocknerzulauf schwankt von Charge zu Charge
Wenn die vorgelagerte Extraktion inkonsistent ist, wird die Trocknung zu einem Korrekturschritt. Das bedeutet in der Regel geringere Effizienz, mehr Bedienereingriffe und ein höheres Risiko für Pulver außerhalb der Spezifikation.
Das Endpulver verfehlt die Spezifikation
Farbe, Löslichkeit, Fließfähigkeit, unlösliche Belastung und Partikelverhalten können alle frühere Prozessentscheidungen widerspiegeln. Pulverqualität entsteht ab dem Wareneingang.
Einen Enzymversuch an Anlagenergebnissen ausrichten
Ein sinnvoller Enzymversuch sollte um messbare Anlagenziele herum aufgebaut sein, nicht um isolierte Laborneugier. Für Seetangverarbeiter bedeutet das typischerweise, Zielergebnisse zu definieren wie:
- Schnellere Freisetzung gewünschter löslicher Fraktionen
- Reduzierte Extraktionsviskosität
- Verbesserte Flüssigkeitsrückgewinnung nach der Separation
- Sauberer geklärte Flüssigkeit
- Geringere Feststoffverschleppung in die Konzentration
- Besseres Verhalten des Trocknerzulaufs
- Konstantere endgültige Pulverspezifikation
Die Versuchsplanung sollte außerdem verfügbare Tanks, Mischleistung, Aufheizprofil, Haltezeit, pH-Kontrolle, nachgelagerten Separatortyp und Reinigungsanforderungen berücksichtigen. Das Enzymprogramm muss zur Anlage passen, nicht die Anlage zum Enzym zwingen.
Eine praktische Karte vor der nächsten Charge
Erstellen Sie vor der nächsten Prozessänderung eine Linienkarte anhand von vier Fragen:
- Wo wird Viskosität erstmals zum Problem?
- Wo bleibt die wertvollste Fraktion eingeschlossen oder geht verloren?
- Wo begrenzt die Separation den Durchsatz?
- Welche endgültige Pulverspezifikation ist am schwierigsten einzuhalten?
Diese Antworten zeigen, wo enzymunterstützte Hydrolyse den stärksten kommerziellen Nutzen schaffen kann.
Angebot anfordern
Wenn Ihre Seetangverarbeitungslinie bessere Extraktionskontrolle, sauberere Separation oder eine konsistentere Pulverspezifikation benötigt, kann Thalrix Ihnen helfen, den passenden Enzymansatz für Ihre Anlagenbedingungen zu bewerten.
Nutzen Sie das Anfrageformular auf dieser Website, um Ihren Seetangtyp, den Zielinhaltsstoff, den aktuellen Engpass und die Prozessstufe mitzuteilen. Unser Team meldet sich mit einem praktischen Ausgangspunkt für das weitere Gespräch.